Глубокий анализ неисправностей шпинделя VMC: диагностика, ремонт и профилактическое обслуживание для стабильной точности обработки
News Details
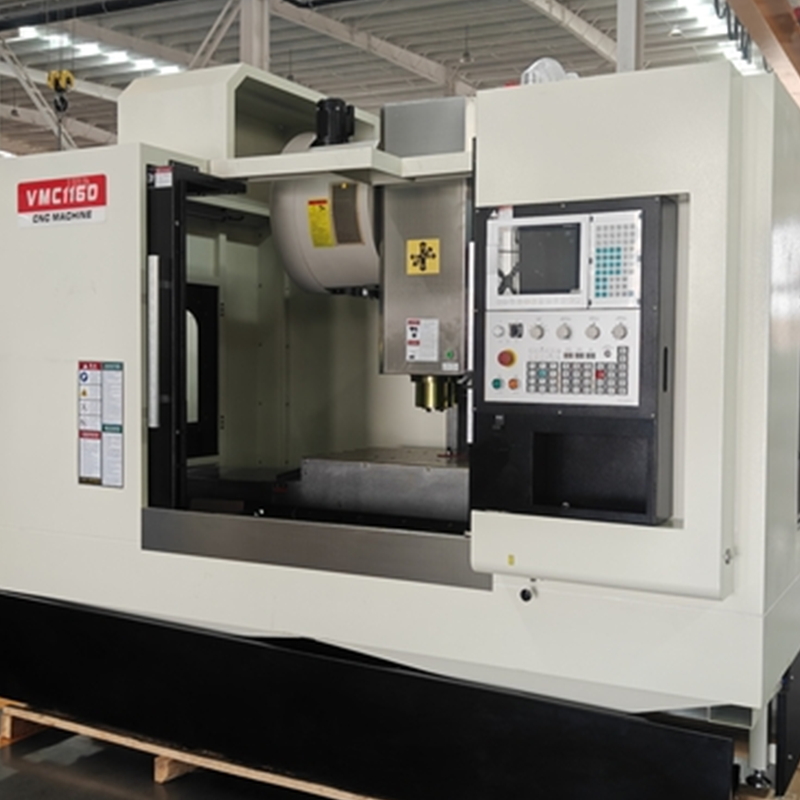
В современном точном производстве вертикальный обработочный центр (VMC) играет ключевую роль в повседневном производстве. Независимо от того, работает ли он в аэрокосмической отрасли, автодеталях, медицинском оборудовании или промышленной автоматизации, точность обработки и надежность машины напрямую влияют на качество продукции и сроки поставки.
Среди всех компонентов машины шпиндельная система часто называется «сердцем» VMC. Однако по мере увеличения времени работы машин и повышения требований к производственной среде неисправности шпинделя, такие как необычный шум, перегрев, плохое качество поверхности и сбои при смене инструмента, становятся все более распространенными.
В этой статье представлено практическое руководство по диагностике неисправностей шпинделя VMC и предупредительному обслуживанию. Основываясь на реальных случаях обслуживания, мы объясняем распространенные проблемы шпинделя, их корневые причины, методы ремонта и долгосрочные стратегии предотвращения, чтобы помочь производителям улучшить стабильность оборудования и сократить время простоя.
Почему здоровье шпинделя VMC важно в точной обработке
Шпиндель напрямую влияет на:
- Точность обработки
- Качество поверхности
- Срок службы инструмента
- Производственную эффективность
- Надежность оборудования
Даже небольшая проблема с шпинделем может привести к:
- Ошибкам цилиндричности
- Избыточному пробегу
- Вибрационным отметинам
- Сбою зажима инструмента
- Стучкам сменщика инструмента
- Неожиданным остановкам машины
Поэтому ранняя диагностика и предупредительное обслуживание являются критически важными для поддержания стабильной производительности ЧПУ-обработки.
Распространенные неисправности шпинделя VMC и предупреждающие признаки
Перед серьезным отказом шпинделя обычно появляются несколько предупреждающих признаков:
Необычный шум шпинделя
Высокочастотный шум, звуки трения или вибрация часто указывают на износ подшипников или сбой смазки.
Избыточная температура шпинделя
Перегрев может быть вызван недостаточной смазкой, потерей пред Натяжения или загрязненным смазочным жирным.
Плохая точность обработки
Увеличение пробега или нестабильная производительность резания могут указывать на проблемы с зазором подшипников или износ конуса.
Сбой при смене инструмента
Проблемы во время автоматической смены инструмента часто касаются системы тяги, гидравлического усилителя или системы ориентации шпинделя.
Дефекты поверхности
Видимые вибрационные отметины или неравномерная поверхность могут указывать на вибрацию шпинделя или неправильную силу зажима инструмента.
Раннее распознавание этих симптомов может предотвратить серьезный механический повреждение и дорогостоящий простой.
Скрытая связь между подшипниками шпинделя и теплом
Одной из самых распространенных неисправностей шпинделя является повреждение подшипников, вызванное загрязнением и потерей пред Натяжения.
Как загрязненный воздух повреждает подшипники шпинделя
Во многих заводах системы сжатого воздуха не имеют должной фильтрации и осушки. Во время пневматического дутья стружки влага и пыль могут попасть в область шпинделя и смешиваться с смазочным жирным подшипников.
Это загрязнение вызывает:
- Сбой смазки
- Ускоренный износ подшипников
- Трение на конусе шпинделя
- Увеличение вибрации шпинделя
- Термическая нестабильность
Со временем точность шпинделя постепенно снижается.
Механическая усталость и потеря пред Натяжения подшипников
Другой серьезной проблемой является усталость в механизме зажима шпинделя.
По мере того как дисковые пружины ослабляются со временем, державка инструмента не может быть полностью зажата. В то же время пред Натяжение передних подшипников уменьшается, увеличивая внутренний зазор.
Результатом является микропробег и нестабильная производительность резания.
Эффективные решения для ремонта неисправностей шпинделя, связанных с подшипниками
Профессиональные ремонтные бригады обычно используют полную стратегию ремонта, а не только заменяют поврежденные детали.
Типичные процедуры ремонта включают:
Замена высокоточных подшипников
Новые точные подшипники устанавливаются с тщательно контролируемыми настройками зазора для восстановления стабильности шпинделя.
Восстановление внутреннего конуса
Индивидуальные лапочные инструменты помогают восстановить правильный контакт конуса шпинделя и улучшить точность установки державки инструмента.
Замена дисковых пружин
Замена усталых пружин восстанавливает правильную силу зажима инструмента и снижает вибрацию.
После правильного ремонта и калибровки пробег и температурная производительность шпинделя могут вернуться почти к заводским стандартам.
Проблемы пневматико-гидравлического усилителя во время смены инструмента
Автоматические сменщики инструментов сильно полагаются на точную синхронизацию между пневматическими и гидравлическими системами.
Однако многие сбои смены инструмента VMC вызваны задержками синхронизации.
Почему стальные шары тяги повреждяются
Распространенная проблема возникает, когда роботизованный манипулятор извлекает инструмент до полного освобождения тяги.
Это часто происходит потому что:
- Пневматический цилиндр движется первым
- Гидравлический усилитель реагирует немного позже
- Система отправляет сигнал «готово» слишком рано
Даже небольшое различие в времени может срезать стальные шары тяги или повредить фиксирующие ручки.
Как исправить синхронизацию гидравлического усилителя
Решение обычно включает восстановление скорости реакции и стабильности гидравлической системы.
Основные мероприятия по обслуживанию включают:
- Чистка цилиндра усилителя
- Замена старых уплотнений
- Пополнение гидравлического масла
- Правильная регулировка воздушного давления
- Осмотр на загрязнение масла
Поддержание стабильного гидравлического давления значительно улучшает надежность смены инструмента.
Дрейф электрических сенсоров и ошибки ориентации шпинделя
Некоторые проблемы с шпинделем кажутся механическими, но на самом деле возникают из-за дрейфа электрических компонентов.
Неправильная установка Холловского сенсора и влияние на смену инструмента
Многие VMC используют сенсоры Холла для ориентации шпинделя.
Если крепление сенсора ослабляется из-за вибрации:
- Положение ориентации шпинделя смещается
- Ключeway больше не выравнивается правильно
- Державки инструментов сталкиваются с ключами привода шпинделя
Это может вызвать громкие звуки удара и повреждение компонентов носа шпинделя.
Дрейф референсного положения оси Z во время смены инструмента
Ослабленные приближенные переключатели также могут смещать референсное положение оси Z.
В результате:
- Державки инструментов вставляются на неправильной высоте
- Поверхность конуса шпинделя повреждена
- Происходят столкновения сменщика инструмента
Рекомендуемые меры ремонта и предотвращения
Бригады обслуживания должны:
- Повторно выровнять сенсоры Холла
- Закрепить крепежные винты составом для блокировки резьбы
- Повторно калибровать приближенные переключатели
- Заменить поврежденные ключи привода
- Проводить периодические электрические осмотры
Эта комбинация электрической калибровки и механического укрепления может устранить повторяющиеся проблемы с сменой инструмента.
Создание системы предупредительного обслуживания для шпинделей VMC
Лучшая стратегия обслуживания — предотвращение отказов до их возникновения.
Структурированная система предупредительного обслуживания (PM) помогает производителям снизить затраты на ремонт и улучшить время работы оборудования.
Улучшение качества сжатого воздуха
Установить:
- Точные воздушные фильтры
- Воздушные осушители
- Разделители влаги
Регулярно заменяйте фильтры и сливайте воду из системы, чтобы предотвратить загрязнение.
Мониторинг гидравлических и пневматических систем
Создать график осмотров для:
- Качества гидравлического масла
- Производительности цилиндра усилителя
- Стабильности воздушного давления
- Состояния уплотнений
Раннее обнаружение предотвращает внезапные отказы.
Проведение рутинных электрических осмотров
Регулярно проверяйте критические компоненты, включая:
- Сенсоры Холла
- Приближенные переключатели
- Системы ориентации шпинделя
- Кабельные соединения
Это помогает избежать дрейфа параметров, вызванного долгосрочной вибрацией.
Отслеживание данных о производительности шпинделя
Современные заводы все чаще мониторят:
- Температуру шпинделя
- Уровни вибрации
- Тенденции шума
- Значения пробега
Предиктивное обслуживание на основе анализа данных может предотвратить неожиданный простой.
Почему предупредительное обслуживание улучшает производительность ЧПУ
Стабильная система шпинделя предлагает многие долгосрочные преимущества:
- Лучшая точность обработки
- Снижение процента брака
- Длиннее срок службы инструмента
- Меньше остановок машины
- Ниже затраты на ремонт
- Улучшенная производственная эффективность
Для производителей, работающих в конкурентных отраслях, надежность шпинделя напрямую влияет на прибыльность и удовлетворенность клиентов.
Заключение
Отказы шпинделя VMC редко вызваны одной проблемой. В большинстве случаев они являются результатом постепенного накопления мелких механических, гидравлических, пневматических и электрических проблем.
Понимая реальные корневые причины перегрева шпинделя, необычного шума, сбоев при смене инструмента и неточности обработки, производители могут перейти от реактивного ремонта к активному обслуживанию.
Благодаря научной диагностике, стандартизированным процедурам обслуживания и надежной системе предупредительного обслуживания компании могут значительно продлить срок службы шпинделя, поддержать стабильную точность обработки и улучшить общую производственную производительность.


